Nyheter

Slitstarka centrifugalfläktar stödjer långvarig drift inom cement- och gruvindustrin

Cement- och gruvanläggningar driver några av de tuffaste industriella ventilationssystemen när det gäller dammbelastning, partikelhårdhet, temperatur och kontinuerliga drifttimmar. Vanliga centrifugalfläktar kan flytta den erforderliga luftvolymen, men deras pumphjul, inloppskoner, höljen och slitplattor kan försämras snabbt när de utsätts för slipande partiklar. Det är här som slitstarka centrifugalfläktar blir viktiga. Istället för att bara öka plåttjockleken tar en korrekt designad fläkt hänsyn till partikelegenskaper, gashastighet, impellergeometri, slitstarka material och den faktiska driftspunkten tillsammans. Forskning på stora cementfabriksfläktar har visat att erosion av fasta partiklar kan bli en stor felmekanism, särskilt i klinker- och slipapplikationer.

Varför slipdamm orsakar fläktproblem

Den största skillnaden mellan vanlig ventilation och tung dammhantering är vad som går genom fläkten. Cementråmjöl, klinkerdamm, kalkstenspartiklar, kvarts, malmdamm och liknande material kan upprepade gånger träffa det roterande pumphjulet med hög hastighet. Med tiden tar detta bort material från bladets framkanter, tryckytor, bakplåtar, höljen och hölje. I svåra fall förändrar ojämnt slitage pumphjulsprofilen och skapar dynamisk obalans.

Av denna anledning,Slitstarka centrifugalfläktarbör väljas enligt de faktiska dammförhållandena snarare än enbart luftflödet. Ingenjörer bör samla in minst fem driftsparametrar innan de väljer en fläkt: erforderligt luftflöde, statiskt eller totalt tryck, gastemperatur, dammkoncentration och partikelegenskaper. Partikelstorlek och hårdhet är också användbara eftersom ett fint kiseldioxidrikt damm kan ge ett mycket annorlunda slitmönster än relativt mjukt organiskt damm. Cementindustrins vägledning identifierar på samma sätt dammbelastning, temperatur och processvariationer som viktiga faktorer som påverkar fläktval och tillförlitlighet.

Impellerdesign är viktigare än att bara använda tjockare stål

Ett vanligt misstag är att anta att ett tyngre pumphjul automatiskt ger bättre slitstyrka. Det gör det inte. Övervikt kan öka axelbelastningar, startvridmoment, lagerbelastningar och tillverkningskostnader utan att lösa det faktiska erosionsproblemet.

I slitstarka centrifugalfläktar bör skyddet normalt koncentreras till de områden där partikelpåverkan är starkast. Beroende på applikationen kan dessa inkludera bladets framkant, trycksidan, impellerns bakplatta, hölje, inloppskon och sektioner av voluten. Teknisk forskning på en stor cementfläkt, till exempel, undersökte slitstarka plattor installerade på bladtrycksidan och framkanten, impellerskivan, höljesområdet och en del av spiralhöljet.

Ett praktiskt tillvägagångssätt är att inspektera ett trasigt eller slitet pumphjul och markera de områden med störst materialförlust. Om 70 % av slitaget är koncentrerat till de första 20–30 % av bladets yta, kan det inte vara ekonomiskt motiverat att applicera dyrt slitageskydd på varje invändig yta. Lokaliserat skydd kan ofta ge en bättre balans mellan livslängd, vikt och kostnad.

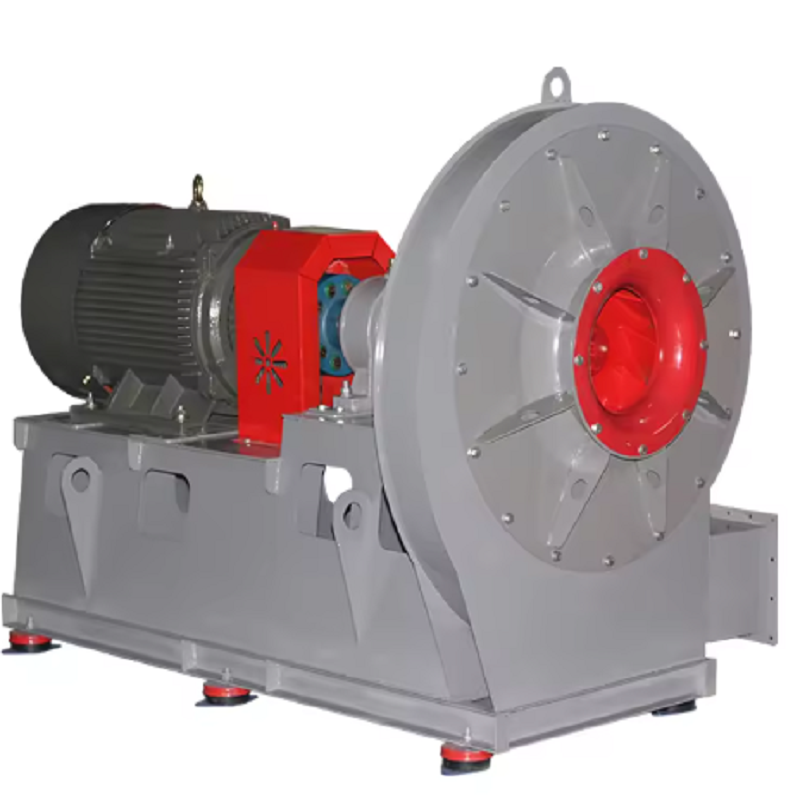
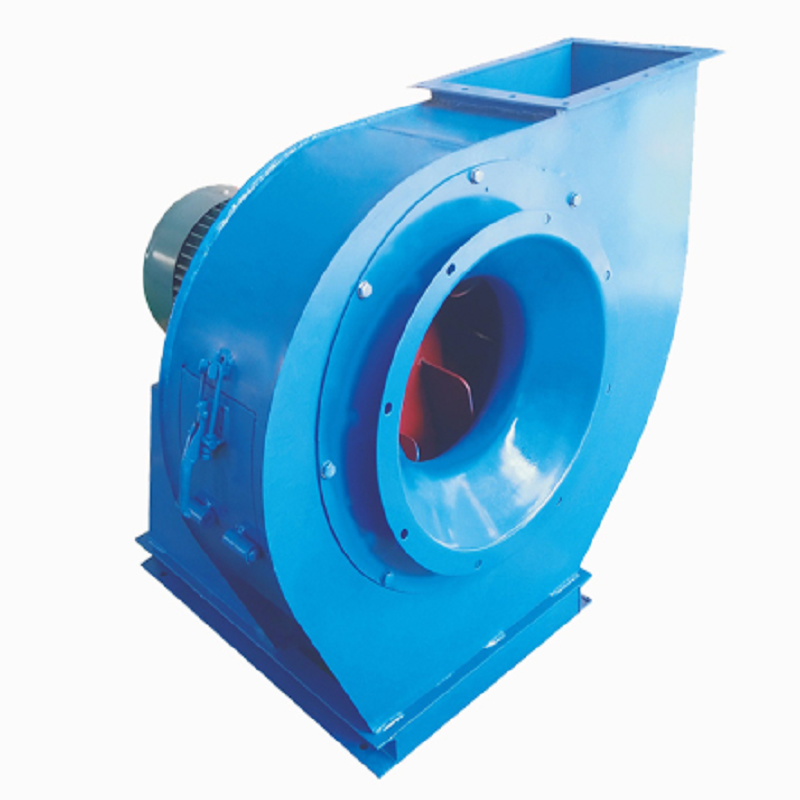
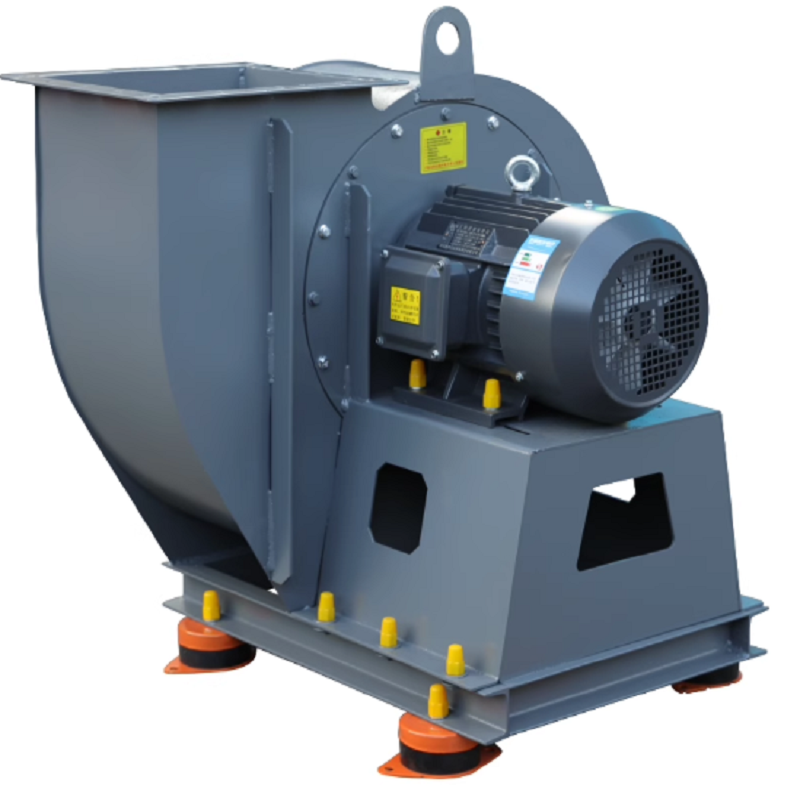
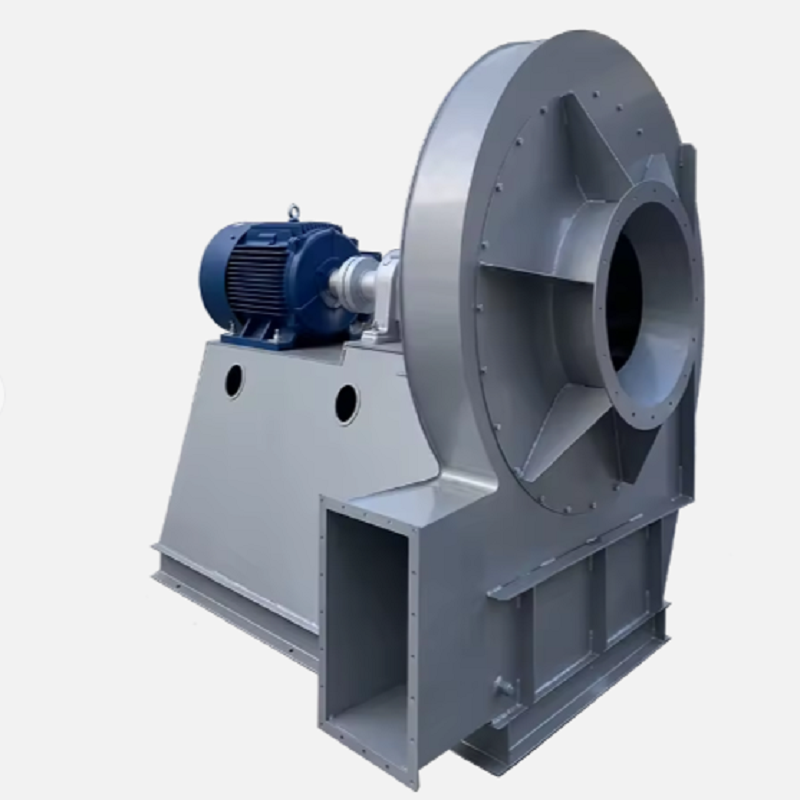
Wear-Resistant Centrifugal Fan

Att välja slitstarka material

Materialvalet bör baseras på den faktiska driftsmiljön. Nötningsbeständigt stål används vanligtvis som ett grundläggande skyddsalternativ, medan kromkarbidöverdrag och andra slitstarka material med hög hårdhet kan övervägas för mer svåra förhållanden. Cementindustrins ingenjörsreferenser identifierar AR-stål och kromkarbidmaterial bland vanliga linerlösningar.

För slitstarka centrifugalfläktar som arbetar med mycket nötande partiklar är hårdheten på skyddsskiktet bara en faktor. Slaghållfasthet, svetsbarhet, driftstemperatur, termisk expansion, foderfäste och reparerbarhet har också betydelse. Ett mycket hårt men sprött material kan fungera dåligt om fläkten utsätts för stora partiklar eller upprepade stötar. Omvänt kan ett segare material vara att föredra där partiklarna är relativt grova och stötbelastningen är hög.

Urvalsprocessen bör därför börja med dammet snarare än materialkatalogen. Registrera partikelsammansättning, ungefärlig partikelstorlek, koncentration, temperatur och gashastighet. Bestäm sedan vilka områden som kräver utbytbara foder, hårdbeläggning, nötningsbeständig plåt eller en annan impellerkonstruktion.

Kontrollera lufthastigheten för att minska erosion

Fläkthastigheten har en direkt inverkan på partikelhastighet och erosion. För samma grundläggande arbetsuppgifter kan en mindre fläkt som kör med högre hastighet minska utrustningens storlek, men den ökade inre hastigheten kan påskynda partikelpåverkan och slitage. Teknisk vägledning för cementindustrin noterar specifikt att fläktslitage i samband med partikelbelastning kan öka kraftigt med hastigheten.

Detta är en anledning till att slitstarka centrifugalfläktar inte bör väljas helt enkelt genom att välja den minsta fläkten som klarar det erforderliga luftflödet. Antag att ett dammutsugssystem kräver cirka 100 000 m³/h vid ett specificerat tryck. En höghastighetskompaktfläkt kan uppfylla kravet, men om gasen innehåller en stor mängd hårda mineralpartiklar kan en större, långsammare körning ge en bättre livscykelkostnad.

Under driftsättning, mät aktuellt luftflöde, tryck, motorström, fläkthastighet, vibration och lagertemperatur. Om fläkten arbetar långt över det avsedda hastighets- eller tryckområdet, kan korrigering av systemets driftspunkt minska slitaget utan att modifiera pumphjulet.

Fallexempel: Cementslipapplikation

Överväg en klinkerslipningsanläggning där en stor centrifugalfläkt hanterar dammladdad processgas kontinuerligt. Den ursprungliga impellern upplever snabb förtunning runt bladets framkanter och tryckytor. Operatörer svarar genom att byta ut hela pumphjulet med fasta intervall, vilket resulterar i upprepade avstängningar och reservdelskostnader.

Ett bättre tekniskt tillvägagångssätt börjar med en inspektion av det slitna pumphjulet. Mät den återstående plåttjockleken på flera ställen och jämför måtten med originalritningen. Om det största slitaget inträffar nära bladets inlopps- och utloppszoner, kan den nya designen koncentrera ett slitstarkt skydd i dessa regioner snarare än att lägga till överflödigt material överallt.

En storskalig cementfläktstudie ger en användbar verklighetsreferens: den undersökta fläkten hade ett 4 m-klass pumphjul och kördes med cirka 652 rpm, med slitstarka plåtar applicerade på specifika högriskområden av pumphjulet och höljet. Lärdomen är praktisk: slitageskydd bör följa det faktiska partikelflödesmönstret istället för att appliceras enhetligt utan analys.

Gruvtillämpningar kräver ett annat tillvägagångssätt

Gruvdriftsventilation och materialbearbetningssystem kan utsätta fläktar för malmdamm, stenpartiklar, fina mineraler och andra slipande fasta ämnen. Krossventilation är särskilt utmanande eftersom grova partiklar kan orsaka slagskador utöver normal erosion.

För slitstarka centrifugalfläktar som används i gruvdrift bör ingenjörer därför skilja mellan erosion och påverkan. Fina partiklar som rör sig med hög hastighet tenderar att producera progressiv yterosion, medan större partiklar kan skapa lokala stötskador, deformationer eller sprickbildning.

Ett praktiskt inspektionsprogram bör innefatta mätningar av bladtjocklek, visuell inspektion av framkanter, svetsinspektion runt foder, axelavbrottskontroller och vibrationsmätningar. Om slitaget är mycket ojämnt bör dynamisk balansering övervägas efter rengöring och innan fläkten tas i drift igen. Dammansamling i sig kan också skapa obalans, vilket innebär att inte alla vibrationsproblem orsakas av lagerfel.

Underhåll bör baseras på slitagehastighet

Att byta ut komponenter först efter perforering är vanligtvis för sent för en kritisk processfläkt. En mer användbar metod är att upprätta ett rekord för slitage.

Till exempel, om en bladsektion mäter 12 mm när den är ny och sjunker till 10 mm efter 6 000 drifttimmar, är den genomsnittliga slitagehastigheten cirka 0,33 mm per 1 000 timmar. Den faktiska hastigheten kanske inte förblir linjär, men mätningen ger en användbar baslinje för planering av inspektioner och utbyte.

För slitstarka centrifugalfläktar bör inspektionsintervallen justeras efter driftsförhållandena. En fläkt som hanterar mycket nötande mineraldamm kan kräva mycket tätare inspektioner än en fläkt som hanterar relativt ren luft. Kritiska kontrollpunkter inkluderar pumphjulets tjocklek, fodrets kondition, bladsprickor, svetsintegritet, axelinriktning, lagertemperatur, vibrationer och motorström.

Dammansamlingar bör också avlägsnas innan balansering eller vibrationsdiagnos. Ojämna avlagringar kan skapa en uppenbar mekanisk obalans och leda tekniker mot onödiga lager- eller axelbyten. Cementindustrins källor identifierar också dammansamling och slitage som viktiga bidragsgivare till vibrationer och prestandaförsämring.

Ignorera inte fläktkåpan

Fläkthjulet får normalt mest uppmärksamhet, men höljeserosion kan så småningom bli lika allvarlig. Höghastighetspartiklar som lämnar impellern kan upprepade gånger träffa specifika sektioner av voluten. När höljet väl blir tunt kanske en lokal reparation inte längre är tillräcklig.

Vid specificering av slitstarka centrifugalfläktar bör därför höljet inspekteras tillsammans med pumphjulet. Utbytbara foder kan vara användbara på platser där slitage är förutsägbart och underhållsåtkomst är tillgänglig. Fördelen är enkel: istället för att byta ut ett komplett hölje kan tekniker endast byta ut offerslitagekomponenten.

Detta tillvägagångssätt är särskilt praktiskt för industrier med kontinuerliga processer eftersom underhållsarbete kan planeras kring produktionsscheman. Målet är inte att göra varje komponent oförstörbar; det är för att göra de delar som utsätts för förutsägbart slitage lätta att inspektera och byta ut.

Energieffektivitet och slitage måste övervägas tillsammans

Slitstyrkan bör inte komma på bekostnad av fläktens prestanda. Att lägga till tjocka foder eller ändra bladgeometrin kan påverka pumphjulets vikt, aerodynamiska effektivitet och arbetspunkt. En dåligt utformad modifiering kan förlänga komponenternas livslängd samtidigt som strömförbrukningen ökar.

För slitstarka centrifugalfläktar är den bästa designen därför en kompromiss mellan nötningsbeständighet, aerodynamisk effektivitet, mekanisk styrka och underhållskostnad. Variabel hastighetskontroll kan också vara användbar när processen kräver ett brett driftsområde. Jämfört med överdriven spjällstrypning kan reglering med variabel hastighet minska onödiga tryckförluster, även om fläkttillverkaren måste ta hänsyn till det erforderliga hastighetsintervallet under mekanisk konstruktion.

När du utvärderar en befintlig fläkt, registrera kW, luftflöde, tryck och drifttimmar innan du gör ändringar. En fläkt som sparar ett pumphjulsbyte per år men förbrukar betydligt mer el kanske inte ger de förväntade livscykelbesparingarna.

En praktisk urvalschecklista

Innan du beställer en fläkt för en cement- eller gruvapplikation bör ingenjörer förbereda ett komplett arbetsblad istället för att endast tillhandahålla luftflöde och tryck.

Minsta information bör innehålla:

Luftflöde: m³/h eller CFM

Statiskt eller totalt tryck

Gastemperatur

Dammkoncentration

Partikelstorlek och material

Gassammansättning och korrosivitet

Kontinuerliga eller intermittenta drifttimmar

Fläkthastighet eller önskat hastighetsområde

Motoreffekt och spänning

Erforderlig livslängd

Åtkomstbegränsningar för underhåll

Befintliga kanalmått

Förväntade processvariationer

För slitstarka centrifugalfläktar tillåter dessa detaljer tillverkaren att avgöra om applikationen kräver AR-stål, hårdbeläggning, kromkarbidöverdrag, utbytbara foder, förstärkta blad eller annan skyddsstrategi.

Långsiktig tillförlitlighet kommer från det kompletta systemet

Livslängden för en industrifläkt bestäms inte enbart av impellermaterialet. Kanalgeometri, inloppsflödesfördelning, gashastighet, dammkoncentration, fläktdriftpunkt, underhållsmetoder och processstabilitet påverkar alla slutresultatet.

I cement- och gruvanläggningar är de mest pålitliga slitstarka centrifugalfläktarna vanligtvis de som är designade kring själva processen snarare än att väljas från en standardkatalog. En fläkt som hanterar slipdamm bör behandlas som en processmaskin, inte bara som en luftflödesanordning.

Det praktiska målet är enkelt: minska onödig partikelpåverkan, skydda förutsägbara slitagezoner, bibehålla korrekta driftsförhållanden, övervaka försämring före fel och göra slitna komponenter lätta att reparera eller byta ut. När dessa åtgärder kombineras kan en slitstark fläkt ge betydligt stabilare långtidsdrift samtidigt som oplanerade driftstopp och underhållskostnader minskar.

Relaterade nyheter
Lämna ett meddelande till mig
X
Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
AvvisaAcceptera