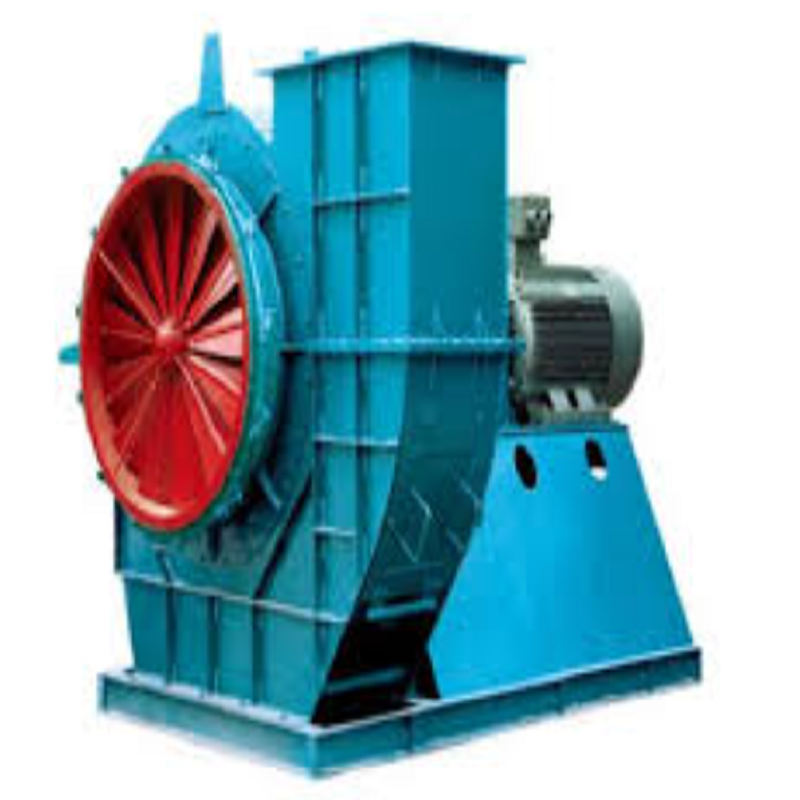
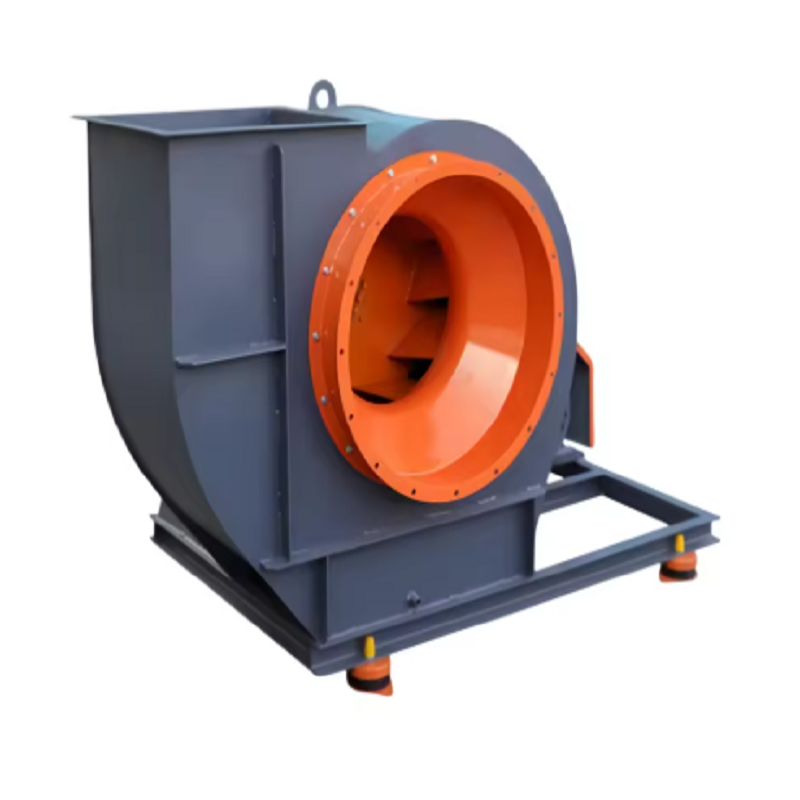
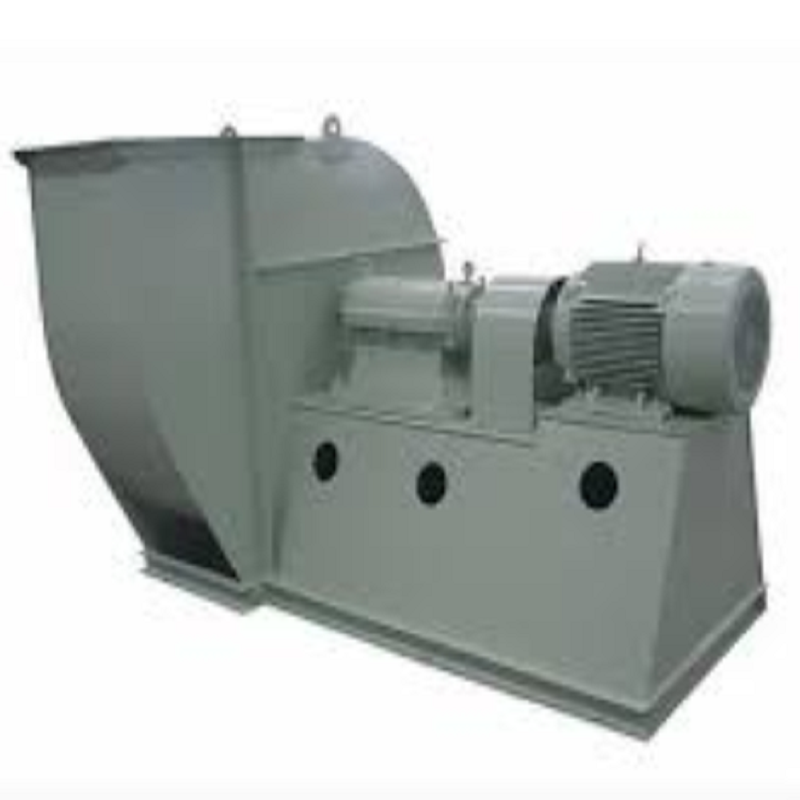
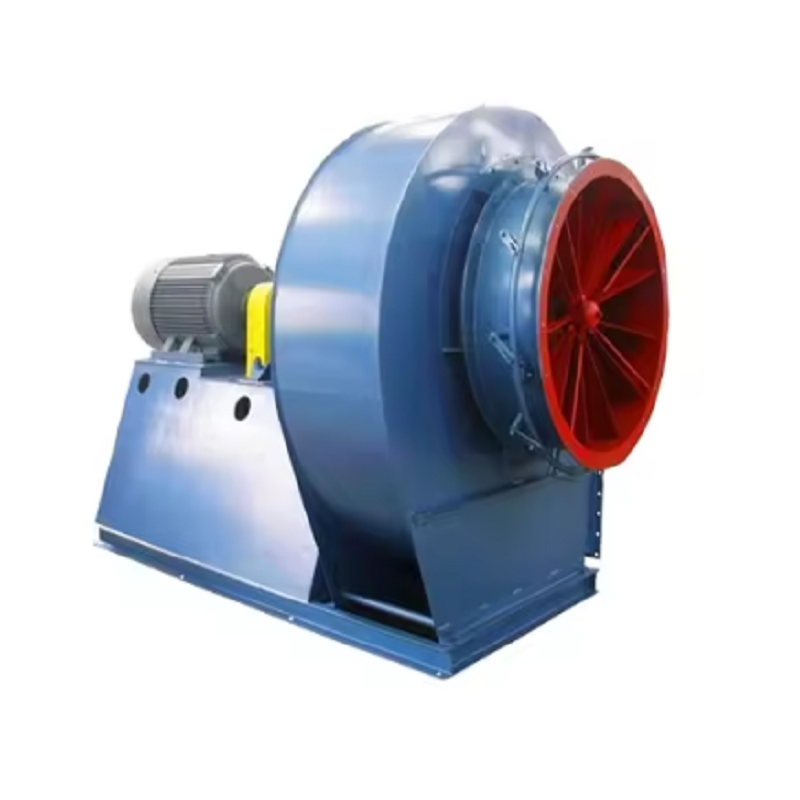
I en industripanna behandlas den inducerade dragfläkten ofta som en enkel frånluftsanordning. I praktiken är det en av de viktigaste delarna av utrustningen som styr ugnstryck, rökgasrörelser, förbränningsstabilitet och hjälpenergiförbrukning. En korrekt vald industripanna inducerad dragfläkt måste flytta den erforderliga rökgasvolymen samtidigt som den övervinner motståndet från pannan, kanalsystemet, dammsamlaren, skrubbern, skorstenen och annan nedströmsutrustning.
Det misstag jag ser oftast är att välja en industriell panna inducerad dragfläkt endast baserat på pannkapacitet eller motoreffekt. En 10 MW-panna kräver till exempel inte automatiskt en viss fläktstorlek. Den faktiska driftpunkten beror på rökgasvolym, gastemperatur, systemresistans, bränsle, luftöverskott, dammkoncentration och det tryck som krävs vid ugnens utlopp.
Det första steget i valet av en industriell panna-inducerad fläkt är att bestämma den faktiska gasvolymen vid fläktinloppet.
Detta är viktigt eftersom rökgastemperaturen ändrar dess densitet avsevärt. En volym beräknad vid standardförhållanden kan inte helt enkelt användas som fläktdriftsvolym utan korrigering.
Anta till exempel att en panna producerar 30 000 Nm³/h rökgas vid standardförhållanden och att gastemperaturen vid fläktinloppet är 180°C. Den ungefärliga faktiska volymen kan uppskattas från:
Q₂ = Q₁ × (T₂ / T₁)
där temperaturen är i Kelvin.
Använd 20°C som referens:
30 000 × (453 / 293) ≈ 46 350 m³/h
Detta är en väsentlig skillnad.
Om fläkten väljs med 30 000 m³/h istället för cirka 46 350 m³/h vid den faktiska driftstemperaturen, kan den installerade fläkten inte ge det förväntade draget.
För en industripanna inducerad dragfläkt bör därför offertdata specificera om luftflödet anges i Nm³/h, Sm³/h eller faktisk m³/h, tillsammans med motsvarande gastemperatur och tryck.
Fläkttrycket är lika viktigt som luftflödet. En industripanna inducerad dragfläkt måste övervinna motståndet i hela rökgasvägen. Detta kan inkludera panngaspassager, economizers, luftförvärmare, cykloner, påsfilter, ESP:er, skrubbers, spjäll, armbågar, expansionssektioner, kanaler och skorstenen.
En praktisk tryckberäkning kan ordnas som:
ΔPtotal = ΔPpanna + ΔPduct + ΔPequipment + ΔPdämpare + ΔPstack
Beräkningen bör utföras vid konstruktionsgastillståndet.
Överväg ett system med:
Panna och värmeöverföringsdel: 850 Pa
Kanal och armbågar: 450 Pa
Påsfilter: 1 200 Pa
Spjäll och övergångssektioner: 250 Pa
Skorstens- och utloppsförluster: 350 Pa
Det totala uppskattade motståndet är:
850 + 450 + 1 200 + 250 + 350 = 3 100 Pa
Ingenjören bör sedan fastställa en lämplig designmarginal baserat på projektkraven snarare än att godtyckligt lägga till en stor procentandel.
Detta är anledningen till att två pannor med liknande kapacitet kan kräva helt olika modeller av industriella pannor.
Damm är en av de största skillnaderna mellan en pannavgasfläkt och en renluftsfläkt.
En biomassapanna, koleldad panna, avfallspanna och gaseldad panna kan ha mycket olika dammegenskaper. Flygaska kan gradvis erodera pumphjulet, medan klibbiga partiklar kan samlas på bladen.
Impelleruppbyggnad skapar ett annat problem: obalans.
Till exempel, om bara några hundra gram material ackumuleras ojämnt på ett stort pumphjul, förändras massfördelningen. Den resulterande centrifugalkraften ökar snabbt med rotationshastigheten.
Av denna anledning bör en industripanna inducerad dragfläkt som arbetar med dammig rökgas inspekteras regelbundet för:
Impelleraska ansamling
Bladerosion
Spetsslitage
Skaftets skick
Lagertemperatur
Vibration
Höljeavsättningar
Expansionsfogsläckage
Om vibrationerna gradvis ökar efter flera månaders drift är byte av motor vanligtvis inte det första man ska göra. Fläkthjulet och driftsförhållandena bör kontrolleras först.
En stor fläkt betyder inte automatiskt en effektivare fläkt. En industripanna inducerad dragfläkt bör fungera nära den önskade driftpunkten på dess prestandakurva. Om det faktiska systemet kräver 40 000 m³/h vid 3 000 Pa men den valda fläkten är konstruerad kring en helt annan driftspunkt, kan systemet förlita sig mycket på spjäll för att kontrollera luftflödet.
Ett spjäll minskar flödet genom att lägga till motstånd. Fläkten producerar fortfarande tryck, men en del av det trycket försvinner helt enkelt över spjället.
För kontinuerlig panndrift är detta ofta ett ineffektivt sätt att styra en variabel belastning.
Variabel hastighetskontroll ger ett bättre tillvägagångssätt när arbetsområdet motiverar det. Lagar om fans anger att, under jämförbara förhållanden:
Q ∝ N
ΔP ∝ N²
P ∝ N³
Därför kan en sänkning av fläkthastigheten ge en mycket större effektminskning än enbart minskning av luftflödet.
Till exempel, sänkning av hastigheten till 80 % av den ursprungliga hastigheten ger ungefär:
Effektförhållande = 0,8³ = 0,512
Den teoretiska fläkteffekten blir cirka 51 % av det ursprungliga värdet, förutsatt att driftförhållandena förblir inom det tillämpliga fläktlagområdet.
Faktiska besparingar beror på systemkurvan, motoreffektiviteten, VFD-förlusterna och driftspunkten, så detta bör behandlas som en teknisk uppskattning snarare än en garanterad minskning på 49 %.
Många pannor arbetar inte kontinuerligt med 100 % belastning.
Under perioder med minskad produktion minskar den erforderliga rökgasvolymen. Om den industriella pannans inducerade dragfläkten fortsätter att arbeta med full hastighet medan ett spjäll kontrollerar draget, kan den elektriska effekten bli onödigt hög.
En bättre styrstrategi är att mäta det statiska trycket i ugnen eller rökgasen och justera fläkthastigheten efter önskat drag.
En typisk kontrollsekvens är:
Pannlast → Dragtrycksgivare → PID-regulator → VFD → ID Fläkthastighet
Kontrollmålet bör inte bara vara "maximalt sug". För högt undertryck kan föra in ytterligare luft i ugnen eller påverka förbränningsförhållandena.
Målet är kontrollerat undertryck, inte största möjliga undertryck.
En VFD-baserad ID-fläktstyrningsstrategi har också dokumenterats i pannapplikationer som ett sätt att matcha fläkthastigheten närmare det erforderliga rökgastrycket och minska onödigt luftflöde och elektriska förluster.
Överväg en biomassapanna med följande driftsförhållanden:
Pannkapacitet: ca 12 t/h ånga
Rökgasflöde: 42 000 m³/h
Fläktens inloppstemperatur: 165°C
Erforderligt totaltryck: cirka 2 800 Pa
Befintlig motor: 75 kW
Befintlig fläkthastighet: 1 480 rpm
Reglermetod: inloppsspjäll
Driftbelastning: normalt 60–90 %
Anläggningen rapporterade att fläktmotorn ofta fungerade nära sin märkström även när pannans produktion var under maximal kapacitet.
Den första inspektionen fann inget uppenbart lagerfel. Impellern var också strukturellt acceptabel.
Problemet spårades till kontrollmetoden.
Vid ca 65 % pannbelastning gick fläkten fortfarande nära full hastighet, medan inloppsspjället var avsevärt stängt. Fläkten producerade därför mer tryck än vad systemet krävde, och spjället omvandlade en del av det trycket till ytterligare motstånd.
Den rekommenderade modifieringen var att installera en VFD och styra ID-fläkten enligt ugnsdragtrycket.
Efter idrifttagning ändrades driftproceduren så att fläkthastigheten följde pannans belastning och dragtryck snarare än att förbli nära maximal hastighet.
Den viktiga lärdomen från det här fallet är att byte av fläkten mot en större eller kraftfullare modell inte skulle ha löst problemet. Den befintliga fläkten för industriell panna hade tillräcklig kapacitet; problemet var kontrollstrategin.
Temperatur är en annan parameter som bör bekräftas innan du väljer en industripanna-inducerad dragfläkt.
När rökgastemperaturen ökar minskar gasdensiteten. Vid samma massflöde blir det faktiska volymetriska flödet större.
Hög temperatur påverkar också:
Axel termisk expansion
Lagerarrangemang
Smörjning
Expansion av hölje
Materialval
Kopplingsarrangemang
Motorns placering
Kylningskrav
Tätningsarrangemang
För tillämpningar med högre temperaturer bör därför fläktstrukturen utformas kring den faktiska inloppstemperaturen snarare än att bara välja en standardfläkt och anta att den klarar het gas.
Om temperaturen ändras avsevärt mellan start och normal drift, bör termisk expansion även beaktas vid axel-, lager- och kopplingsinriktning.
När en industripanna inducerad dragfläkt inte kan upprätthålla det erforderliga undertrycket i ugnen, anta inte omedelbart att fläkten är underdimensionerad.
En praktisk felsökningssekvens är:
Bekräfta motorfrekvens, rotationshastighet och VFD-utgång.
Om spjället är nästan helt öppet och draget förblir otillräckligt kan fläkten vara underdimensionerad eller systemmotståndet kan ha ökat.
Om spjället är hårt strypt kan problemet istället vara för hög fläktkapacitet eller en olämplig styrstrategi.
Kontrollera tryckfallet över:
Panna
Economizer
Luftförvärmare
Cyklon
Påsfilter
Skrubbare
Huvudkanal
Spjäll
Ett smutsigt påsfilter kan öka systemets motstånd avsevärt.
Leta efter askansamling, erosion, sprickor, deformation och bladskador.
Ökande vibrationer kan indikera obalans, felinriktning, lagerförsämring, löshet eller ansamling på pumphjulet.
Spela in:
Luftflöde
Statiskt tryck
Fläkthastighet
Motorström
Motorkraft
Gastemperatur
Ugnstryck
Vibration
Dessa data är mycket mer användbara än att bara säga att "fläktens sug är svagt."
Överdimensionering behandlas ibland som ett säkert alternativ eftersom ingenjörer antar att "mer kapacitet är bättre."
Det är inte alltid bättre.
Om en industriell panna-inducerad dragfläkt är väsentligt överdimensionerad, kan systemet kräva aggressiv spjällstrypning. Detta ökar tryckförlusten och kan öka elförbrukningen.
För stort drag kan också störa de avsedda förbränningsförhållandena.
Ett bättre tillvägagångssätt är att fastställa normal driftpunkt, maximal driftpunkt, minsta förväntad belastning och framtida driftkrav innan du väljer fläkt.
Till exempel, om pannan normalt arbetar mellan 60 % och 90 % belastning, kan valet av en fläkt endast baserat på ett extremt teoretiskt maximum resultera i en maskin som tillbringar större delen av sin livslängd borta från sin region med bäst verkningsgrad.
Prestandan hos en industripanna-inducerad fläkt kan inte utvärderas separat från pannans avgassystem.
Ett tekniskt korrekt fläktval bör överväga:
Panna → Värmeöverföringsutrustning → Dammuppsamlare → Kanalsystem → ID-fläkt → Skorsten
Om ett nytt påsfilter installeras senare kan dess tryckfall ändra driftpunkten för den befintliga fläkten. På samma sätt kan tillförsel av en skrubber, byte av bränsle, öka pannkapaciteten eller modifiering av skorstenen förändra den erforderliga fläktdriften.
Det är därför valet av fläktar bör baseras på hela systemets motstånd snarare än att bara matcha en gammal fläktmodell.
En effektiv industripanna inducerad dragfläkt är inte bara en högeffekts centrifugalfläkt. Dess verkliga prestanda beror på om luftflöde, tryck, temperatur, dammbelastning, impellerdesign, kontrollmetod och systemmotstånd har matchats korrekt.
För nya installationer, beräkna faktisk rökgasvolym och total tryckförlust innan du väljer fläkt. För ersättningsprojekt, samla in driftsdata innan du bestämmer att den befintliga fläkten är underdimensionerad. För pannor med variabel belastning, utvärdera VFD-styrningen istället för att helt lita på spjäll.
I praktisk drift kommer de största vinsterna ofta från relativt enkla åtgärder: rengöring av pumphjulet, korrigering av överdrivet systemmotstånd, reparation av kanalläckage, upprätthållande av rätt ugnsdrag och matchning av fläkthastigheten till den faktiska pannbelastningen.
Målet är inte att få den industriella pannans inducerade dragfläkten att köra hårdare. Målet är att få den att leverera precis vad pannan behöver – med lägsta rimliga energiförbrukning och stabil drift över hela lastområdet.