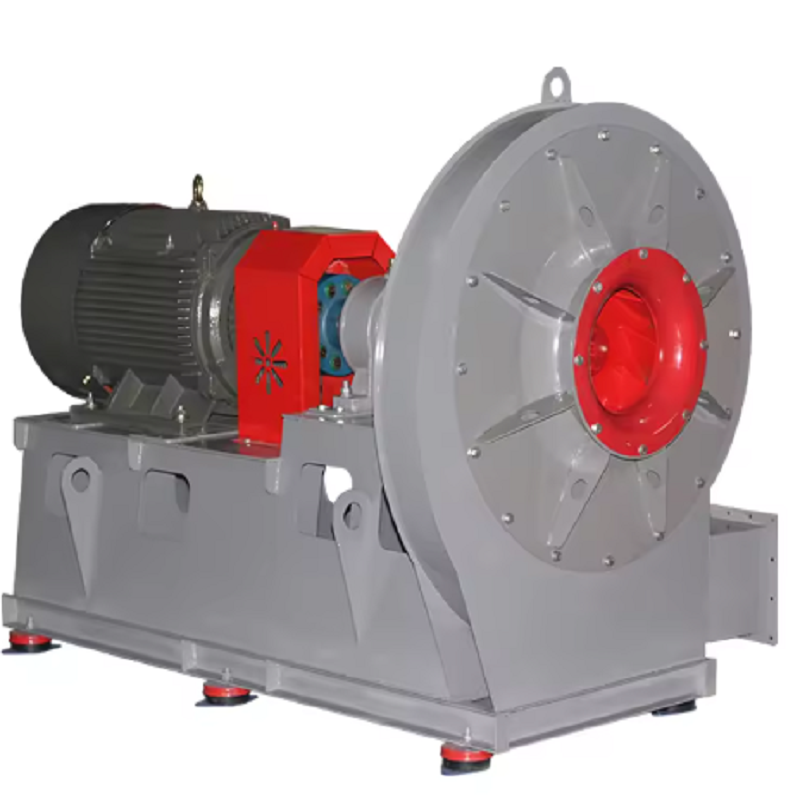
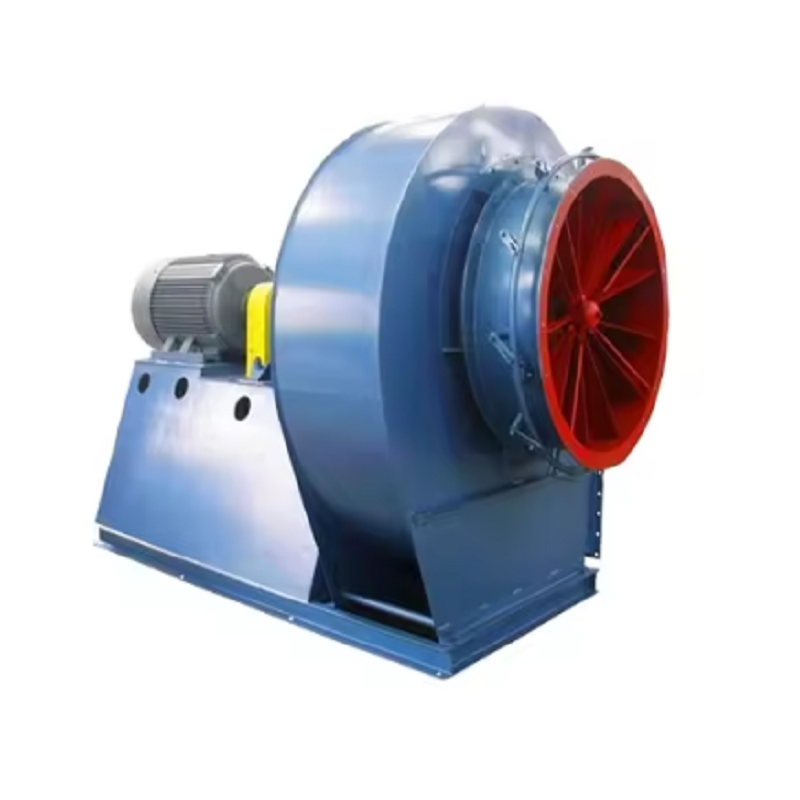
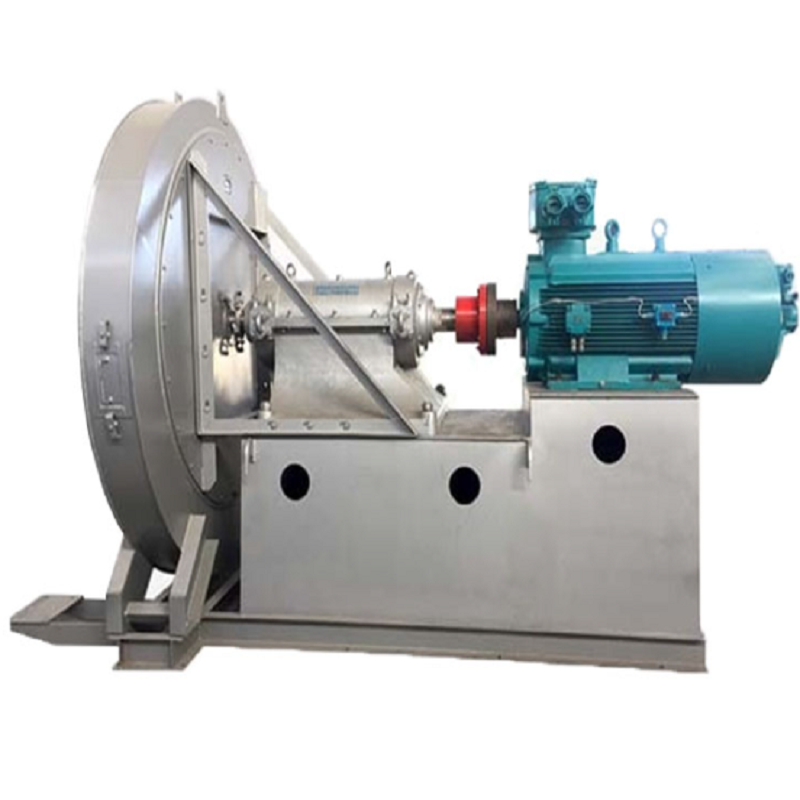
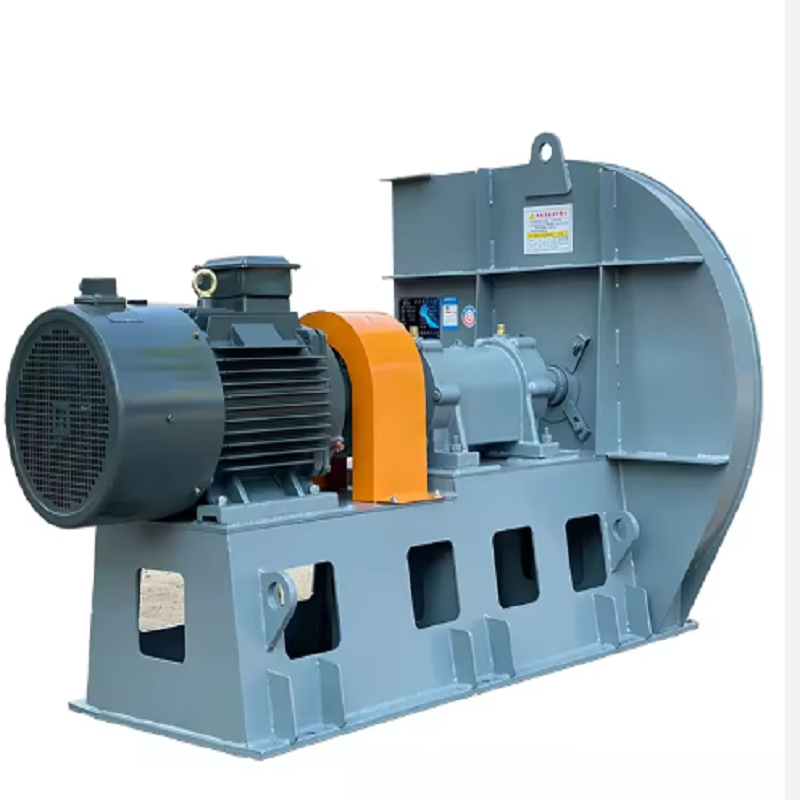
En industriell centrifugalfläkt kan förbruka en betydande mängd elektricitet när den arbetar kontinuerligt i en tillverkningsanläggning. I många äldre ventilations- och frånluftssystem är fläkten i sig inte nödvändigtvis ineffektiv; det större problemet är att den industriella centrifugalfläkten ofta körs med högre hastighet, tryck eller luftflöde än vad processen faktiskt kräver. Innan utrustningen byts ut bör anläggningsingenjörer mäta det befintliga drifttillståndet och avgöra var överskottsenergin används.
Det första steget för att förbättra ett industriellt centrifugalfläktsystem är att etablera en tillförlitlig driftbaslinje. Registrera luftflöde, statiskt tryck, fläkthastighet, motorström, motoreffekt, lagertemperatur, vibrationer och drifttimmar. Spjällets position bör också registreras eftersom en fläkt som arbetar med 100 % hastighet med ett hårt stängt spjäll ofta är en tydlig indikation på en obalans mellan fläktkapacitet och systembehov.
Till exempel kan en fabrik ha en industriell centrifugalfläkt som ursprungligen valts för 30 000 m³/h vid 2 000 Pa, medan den nuvarande processen endast kräver cirka 22 000 m³/h. Om fläkten fortsätter att arbeta med full hastighet och luftflödet styrs av ett spjäll, förbrukar motorn fortfarande mycket av sin märkeffekt. Att mäta de faktiska systemförhållandena ger den information som behövs innan någon ändring görs.
En vanlig energibesparingsmöjlighet för en industriell centrifugalfläkt döljs bakom inlopps- eller utloppsspjället. Ett spjäll minskar luftflödet genom att öka systemets motstånd, men det minskar inte direkt fläktens rotationshastighet. Motorn fortsätter därför att driva pumphjulet med samma hastighet medan en del av det tillgängliga trycket förs bort över spjället.
Under en inspektion bör tekniker registrera spjällöppningen och jämföra den med det nödvändiga processluftflödet. Om en industriell centrifugalfläkt normalt fungerar med spjället endast 50–60 % öppet, bör ingenjörer undersöka om fläkthastigheten kan sänkas istället. I lämpliga tillämpningar kan installation av en frekvensomriktare (VFD) ge mycket bättre kontroll än kontinuerlig mekanisk strypning.
Reduktion av fläkthastigheten kan ge en avsevärd minskning av strömförbrukningen eftersom centrifugalfläktens effekt ändras snabbt med hastigheten. Under liknande systemförhållanden indikerar fläktaffinitetslagar att luftflödet är ungefärligt proportionellt mot hastigheten, trycket varierar ungefär med kvadraten på hastigheten och effekten varierar ungefär med hastighetskuben.
För en industriell centrifugalfläkt som körs på 50 Hz representerar en minskning av hastigheten till 45 Hz ett hastighetsförhållande på 0,90. Det teoretiska effektförhållandet är ungefär:
P₂/P₁ ≈ (45/50)³ = 0,729
Detta innebär att den teoretiska fläkteffekten kan sjunka till ungefär 73 % av det ursprungliga värdet, även om faktiska besparingar beror på systemkurvan, motoreffektiviteten, transmissionsförlusterna och driftspunkten. Ingenjörer bör därför mäta systemet efter justering snarare än att anta att det teoretiska värdet alltid kommer att uppnås.
Impellerkontamination är en annan förbisedd källa till energiförlust i en industriell centrifugalfläkt. Damm, oljedimma, fibrer eller processpartiklar kan samlas på bladen och förändra den aerodynamiska profilen. Kraftiga avlagringar kan också skapa obalans, öka vibrationer och bärande belastningar.
Innan du modifierar en industriell centrifugalfläkt, inspektera pumphjulet genom åtkomstdörren eller efter korrekt isolering och låsning. Kontrollera om det samlas damm, erosion, korrosion, skadade blad och avlagringar koncentrerade på ena sidan av hjulet. I ett praktiskt exempel visade en dammutsugsfläkt ökande vibrationer och minskat luftflöde efter flera månaders drift. Rengöring av pumphjulet återställde luftflödet och minskade vibrationer utan att byta motor eller fläktkåpa.
En industriell centrifugalfläkt fungerar inte oberoende av kanalsystemet. När filtren blockeras, kanalerna samlar på sig material, armbågarna är dåligt anordnade eller spjällen är delvis stängda, ökar systemets motstånd och fläkten måste generera mer tryck.
En användbar fältinspektion bör inkludera filter, kanalövergångar, krökar, ljuddämpare, spjäll, värmeväxlare, skrubbrar och utloppsöppningar. Om ett filter har ett betydligt högre tryckfall än dess rena tillstånd, kan byte eller rengöring av filtret spara mer energi än att modifiera själva den industriella centrifugalfläkten. Detta är särskilt viktigt i dammuppsamlingssystem där filtermotståndet gradvis ökar under normal drift.
Varje industriell centrifugalfläkt har en prestandakurva som visar sambandet mellan luftflöde, tryck, hastighet och effektivitet. Faktiska driftförhållanden bör jämföras med tillverkarens fläktkurva närhelst tillförlitliga driftdata finns tillgängliga.
Anta att en industriell centrifugalfläkt designades för 25 000 m³/h vid 1 800 Pa men producerar för närvarande 19 000 m³/h vid 2 300 Pa. Skillnaden kan tyda på ökat systemmotstånd, felaktiga spjällinställningar, en förändring i processförhållanden eller en driftpunkt långt från fläktens bästa verkningsgradsområde. Att bara installera en större motor skulle inte lösa det underliggande problemet. Systemet bör först analyseras för att fastställa varför driftspunkten har skiftat.
Tänk på en befintlig industriell centrifugalfläkt som används för dammutsug i en metallbearbetningsverkstad. Fläkten drevs av en 30 kW motor och gick i cirka 6 000 timmar per år. Mätningar visade att processen krävde cirka 18 000 m³/h medan fläkten levererade cirka 22 000 m³/h. Utloppsspjället var delvis stängt för att kontrollera överskottsluftflödet.
Anläggningen installerade en VFD och justerade den industriella centrifugalfläktens hastighet för att matcha det erforderliga luftflödet. Efter driftsättningen bibehölls luftflödet nära det erforderliga processvärdet medan motoreffekten minskade avsevärt. Den faktiska besparingen ska beräknas från uppmätt kW före och efter modifieringen. Till exempel, om den genomsnittliga ineffekten sjunker från 24 kW till 16 kW, minskas den årliga elförbrukningen med ungefär:
(24 − 16) × 6 000 = 48 000 kWh/år
Det här exemplet visar också varför mätning av verklig motoreffekt är mer användbart än att uppskatta besparingar endast från motorns märkskyltkapacitet.
Energioptimering betyder inte att bara sakta ner en industriell centrifugalfläkt så mycket som möjligt. Otillräckligt luftflöde kan orsaka dålig ångavskiljning, överdriven dammkoncentration, instabilitet i ugnstrycket, överhettning eller att miljökraven inte uppfylls.
Vid justering av en industriell centrifugalfläkt bör ingenjörer fastställa lägsta acceptabelt luftflöde och tryck baserat på den faktiska processen. För lokal utsugsventilation, till exempel, måste fångstprestanda förbli tillräcklig vid huven. För pann- eller ugnstillämpningar kan krav på ugnstryck och förbränning vara viktigare än att bara minska luftflödet.
Mekaniskt tillstånd påverkar också effektiviteten hos ett industriellt centrifugalfläktsystem. Slitna lager, dålig smörjning, axelfel, remslirning, felaktig remspänning och kopplingsproblem kan öka mekaniska förluster och vibrationer.
För remdrivna industriella centrifugalfläktsystem bör tekniker kontrollera remmens skick och spänning och verifiera remskivans inriktning. För direktdrivna konfigurationer bör axeluppriktning, lagertillstånd och motoreffektivitet kontrolleras. En motor som drar onormal ström bör inte automatiskt skyllas på motorn; överdriven fläktbelastning, systemmotstånd, mekanisk friktion eller driftsförhållanden kan vara den verkliga orsaken.
I vissa fall är en befintlig industriell centrifugalfläkt i grunden överdimensionerad eller har en impellerdesign som inte matchar den aktuella processen. Om fläkten arbetar kontinuerligt långt från sitt effektiva driftområde, kan upprepade strypningar och hastighetsjusteringar endast ge en delvis lösning.
En ersättning industriell centrifugalfläkt kan övervägas när den befintliga fläkten har hårt slitage, dålig aerodynamisk effektivitet, olämpliga material, övertryckskapacitet eller en kapacitet som är betydligt högre än det faktiska kravet. Ersättningen bör väljas med hjälp av uppmätt luftflöde och systemtryck istället för att bara matcha den befintliga motoreffekten.
Innan du modifierar en industriell centrifugalfläkt kan anläggningsingenjörer använda följande sekvens:
Mät verkligt luftflöde och statiskt tryck.
Registrera motorns ineffekt och ström.
Registrera fläkthastighet och spjällposition.
Inspektera pumphjulet för damm, korrosion och slitage.
Kontrollera filter- och kanaltrycksförluster.
Jämför faktiska driftsförhållanden med fläktens prestandakurva.
Bestäm om fläkten är överdimensionerad.
Utvärdera VFD-hastighetskontroll där tillämpligt.
Kontrollera motor, lager, remmar, kopplingar och axelinriktning.
Mät om luftflöde, tryck och effekt efter modifiering.
Det mest effektiva tillvägagångssättet är att behandla den industriella centrifugalfläkten som en del av hela luftbehandlingssystemet snarare än som en isolerad maskin. I många anläggningar kan betydande besparingar uppnås genom bättre driftspunktskontroll, minskat systemmotstånd, regelbunden impellerrengöring och lämplig hastighetsreglering utan att omedelbart byta ut fläkten.
För anläggningar med kontinuerligt fungerande ventilations- eller frånluftsutrustning kan även en liten effektminskning ackumuleras till betydande årliga besparingar. En korrekt optimerad industriell centrifugalfläkt ska endast ge det luftflöde och tryck som krävs av processen, till lägsta praktiska energiförbrukning, samtidigt som den bibehåller säker och stabil drift.