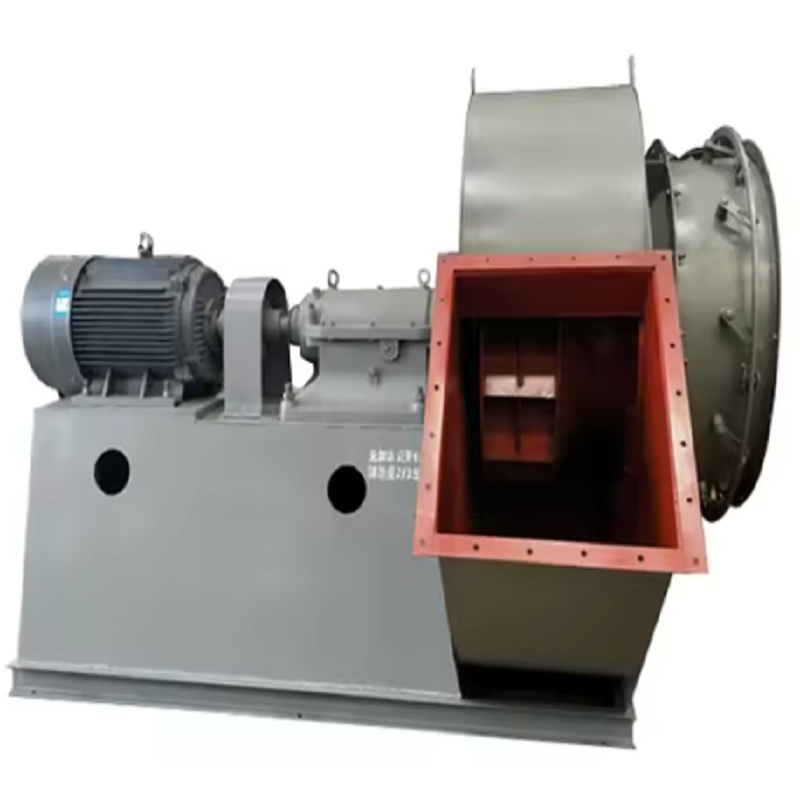
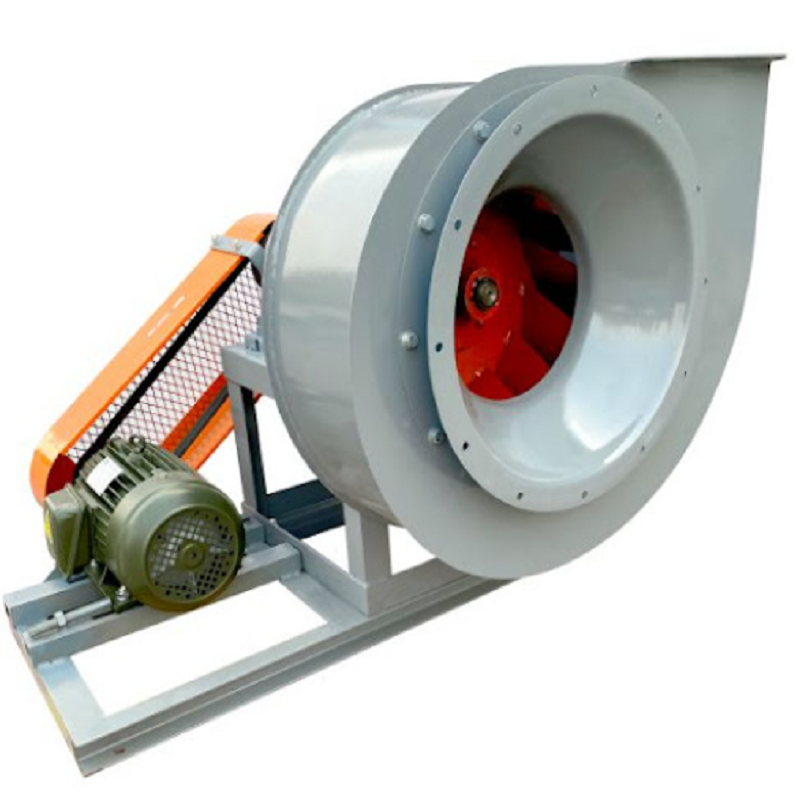
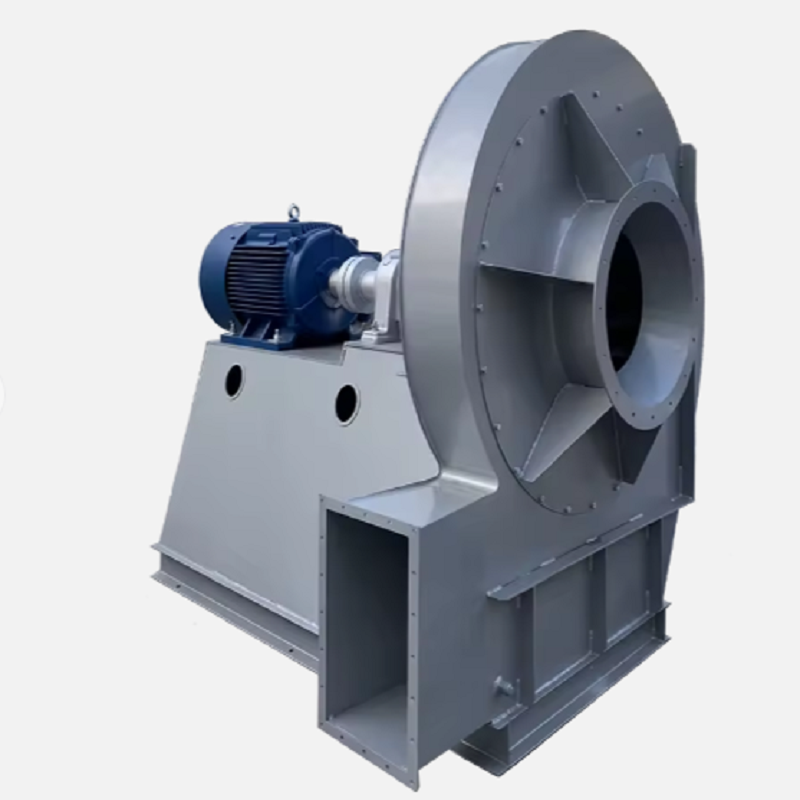
Industriella pannsystem blir mer krävande eftersom anläggningar försöker upprätthålla en stabil förbränning samtidigt som de kontrollerar bränsleförbrukning, utsläpp och driftskostnader. I den här miljön väljs inte längre industriella pannfläktar bara efter pannkapacitet eller motoreffekt. Den faktiska fläktdriften beror på krav på förbränningsluft, systemmotstånd, bränsleegenskaper, driftstemperatur och belastningsvariation.
För ingenjörer bör den första frågan inte vara "Hur många kW ska fläktmotorn ha?" Det ska vara "Vilket luftflöde och tryck krävs vid den faktiska driftpunkten?" Denna skillnad är viktig eftersom både fläktar med forcerat drag (FD) och fläktar med inducerat drag (ID) måste matchas till hela pannsystemet snarare än att väljas som oberoende utrustningsdelar. Börja med luftflöde och tryck, inte motorkraft
När du väljer industriella pannfläktar bör två grundläggande parametrar fastställas först: erforderligt luftflöde och erforderligt tryck.
För en FD-fläkt är luftflödet relaterat till pannans eldningshastighet, bränsletyp, brännare eller rostdesign och den erforderliga överskottsluftnivån. Fläkttrycket måste övervinna motståndet från luftintag, filter, spjäll, kanalsystem, luftförvärmare, vindlåda och brännarregister.
För en ID-fläkt är beräkningen annorlunda. Fläkten måste dra ut den erforderliga rökgasvolymen samtidigt som den övervinner motståndet från pannans gaspassager, economizer, luftförvärmare, dammsamlare, skrubber, kanaler, spjäll och skorsten.
Ett praktiskt specifikationsblad bör därför innehålla åtminstone:
Erforderligt luftflöde: m³/h eller CFM
Statiskt eller totalt tryck: Pa, kPa eller mmWG
Luft- eller gastemperatur
Bränsletyp
Dammkoncentration
Gassammansättning, där tillämpligt
Arbetshöjd
Normal och maximal belastning
Fläkthastighet eller VFD-intervall
Motorspänning och frekvens
Installationsarrangemang
Detta tillvägagångssätt förhindrar ett vanligt inköpsmisstag: att välja en fläkt endast baserat på den befintliga motorklassificeringen. En motor på 160 kW säger till exempel inte till tillverkaren vilket luftflöde eller vilket tryck fläkten faktiskt måste leverera.
Inte alla industriella pannfläktar har samma funktion.
En forcerad dragfläkt tillför förbränningsluft till ugnen. Den hanterar normalt relativt ren omgivande eller förvärmd luft och arbetar på övertryckssidan av förbränningssystemet.
En inducerad dragfläkt fungerar på avgassidan. Den drar rökgas genom pannan och nedströmsutrustning samtidigt som den hjälper till att upprätthålla det erforderliga ugnsdraget. Beroende på bränslet och processen kan gasen innehålla aska, damm, fukt, korrosiva föreningar och andra föroreningar.
Denna skillnad påverkar direkt fläktkonstruktionen.
Till exempel kan en FD-fläkt för en gaseldad panna i första hand kräva stabilt luftflöde, effektiv drift och noggrann styrning. En ID-fläkt för en biomassa- eller koleldad panna kan kräva ytterligare hänsyn till nötning, dammansamling, högtemperaturgas, axelkylning, lagerarrangemang och pumphjulsslitage.
Att bara säga till en tillverkare "Jag behöver en pannfläkt för en 20-tons panna" är inte tillräckligt med information för att välja utrustningen korrekt.
En av de viktigaste praktiska punkterna när man specificerar industriella pannfläktar är att fläkten inte arbetar mot pannan ensam. Den arbetar mot motståndet från hela luft- eller rökgassystemet.
För ett FD-system kan tryckförluster komma från:
Luftintag → filter → ljuddämpare → kanal → spjäll → luftförvärmare → vindlåda → brännare
För ett ID-system kan rutten vara:
Panna → economizer → dammuppsamlare → skrubber → kanal → ID-fläkt → skorsten
Varje komponent bidrar till tryckförlust. Ett smutsigt påsfilter eller delvis blockerad kanal kan öka systemets motstånd avsevärt utan att några mekaniska problem uppstår inuti fläkten.
Detta är anledningen till att tekniker bör jämföra aktuella driftdata med de ursprungliga idrifttagningsdata innan de byter fläkt. Om fläkthastigheten förblir ungefär konstant medan luftflödet sjunker och trycket stiger, bör ökat systemmotstånd undersökas innan man antar att själva fläkten har förlorat prestanda.
Förbränning kräver tillräckligt med luft, men att bara tillföra mer luft förbättrar inte automatiskt pannans prestanda.
Den teoretiska mängden luft som krävs för förbränning beror på bränslet. I verklig drift tillförs extra luft eftersom perfekt bränsle-luftblandning är svår att uppnå. Detta är känt som överskottsluft.
Det praktiska problemet uppstår när pannan arbetar med dellast. Om fläkten fortsätter att gå på full hastighet och luftflödet styrs huvudsakligen genom att stänga ett spjäll, kan fläkten förbruka avsevärd elektrisk kraft samtidigt som mycket av dess tillgängliga luftflöde begränsas.
Variabel hastighetskontroll kan minska detta problem. Forskning om pannhusfläktstyrning har visat att styrning av luftflödet genom fläkthastighet snarare än att bara förlita sig på spjäll kan ge avsevärda energibesparingar under dellastdrift.
Av denna anledning specificeras moderna industriella pannfläktar i allt högre grad med VFD-styrning när pannan har ett brett belastningsområde.
Nyckeln är dock inte bara att installera en VFD. Styrsystemet bör samordna fläkthastigheten med bränsleflöde, ugnstryck, förbränningskrav och driftsgränser. En okontrollerad ökning av fläkthastigheten kan skapa för stort luftflöde, onödig energiförbrukning eller instabila ugnsförhållanden.
Överväg en biomassapanna där anläggningen ursprungligen använde en befintlig centrifugalfläkt. Operatören rapporterade att förbränningen blev instabil när pannan närmade sig maximal belastning.
Den första reaktionen var att misstänka otillräcklig fläktkapacitet.
Istället för att omedelbart byta ut fläkten, registrerade underhållsteamet:
Fläktvarvtal
Luftflöde
Fläkttryck
Motorström
Ugnstryck
Bränsletillförselhastighet
Lufttemperatur
Spjällläge
Mätningarna visade att fläkten redan körde nära sin nominella hastighet. Det faktiska luftflödet var dock under det ursprungliga designvärdet.
Teamet inspekterade sedan luftvägen och fann överdrivet motstånd vid luftförvärmaren och delvis begränsade kanalsektioner.
Detta var viktigt: problemet var inte nödvändigtvis att de industriella pannfläktarna var för små. Systemet hindrade den befintliga fläkten från att nå sin avsedda driftpunkt.
Efter att restriktionerna korrigerats ökade luftflödet utan att byta ut motorn eller fläkten.
Denna typ av diagnos kan spara betydligt mer pengar än att bara installera en större fläkt.
Temperaturen är särskilt viktig när man väljer industripannfläktar för rökgassidan.
När gastemperaturen ökar, minskar gasdensiteten. Därför kan en fläkt som hanterar het rökgas inte alltid väljas genom att direkt använda samma volym- och tryckvärden som gäller för omgivande luft.
Till exempel kan en ID-fläkt som hanterar 180°C rökgas och en FD-fläkt som hanterar 20°C omgivningsluft ha helt olika densitetsförhållanden även om deras volymetriska luftflödesvärden ser likadana ut.
Tillverkaren bör därför få den faktiska driftstemperaturen snarare än ett allmänt uttalande som "högtemperaturapplikation".
För en ID-fläkt ska ingenjörer normalt tillhandahålla:
Normal temperatur + maxtemperatur + luftflöde vid angiven temperatur + tryckbas
Om temperaturen kan variera avsevärt under uppstart och avstängning bör dessa förhållanden också beaktas.
Temperatur, dammkoncentration, fukt och korrosiv gassammansättning kan dessutom påverka materialval och mekanisk design.
En fläktkurva är mer användbar än en fläktnamnskylt när man utvärderar industriella pannfläktar.
Antag att designplikten är:
Luftflöde: 30 000 m³/h
Statiskt tryck: 2 500 Pa
Gastemperatur: 150°C
Drifthastighet: 1 450 rpm
Tillverkaren bör verifiera var denna driftpunkt ligger på den föreslagna fläktens prestandakurva.
Om den valda fläkten teoretiskt kan producera 30 000 m³/h men endast vid ett tryck som är betydligt lägre än 2 500 Pa, kommer fläkten inte att uppfylla det faktiska systemkravet.
Omvänt, val av en alltför stor fläkt kan pressa systemet mot onödig strypning. Motorn kan också förbruka mer ström än nödvändigt beroende på styrmetod och driftspunkt.
Målet är därför inte att välja den största tillgängliga fläkten. Målet är att placera den normala driftpunkten i ett lämpligt område av fläktkurvan samtidigt som en rimlig driftsmarginal tillåts.
Impellern är ett annat område där industriella pannfläktar behöver applikationsspecifik konstruktion.
Ren förbränningsluft möjliggör ett relativt enkelt impellerval. Rökgas som innehåller abrasiv aska är annorlunda.
Om damm kontinuerligt träffar pumphjulet kan bladets framkanter gradvis slitas. Materialuppbyggnad kan också skapa obalans. I vissa biomassaapplikationer kan klibbiga avlagringar ackumuleras snabbare än förväntat på grund av fukt- och askegenskaper.
En praktisk underhållsinspektion bör därför omfatta:
Stäng av och isolera fläkten.
Inspektera pumphjulet för slitage.
Kontrollera om det finns ojämna avlagringar på knivarna.
Mät eller verifiera axel- och lagertillstånd.
Inspektera kopplingen eller remdriften.
Kontrollera fundament och ankarbultar.
Utför balansering om betydande obalans identifieras.
För applikationer med hårt slitage kan fläktdesignen kräva slitstark konstruktion eller utbytbara slitagekomponenter snarare än att bara förlita sig på tjockare standardblad.
Energieffektivitet bör övervägas vid det första valet av industriella pannfläktar, inte efter att fläkten redan har installerats.
Tre områden förtjänar särskild uppmärksamhet.
Undvik först onödig press.
Om systemet kräver 2 000 Pa men fläkten väljs och drivs för att generera avsevärt mer tryck, kan övertrycket helt enkelt avledas genom spjäll eller andra begränsningar.
För det andra, anpassa fläktkapaciteten till det verkliga driftsområdet.
Om en panna tillbringar större delen av sin drifttid på 50–70 % belastning, bör fläkten inte optimeras endast för ett teoretiskt 100 % belastningstillstånd.
För det tredje, överväg hastighetskontroll.
För system med variabel belastning kan en sänkning av fläkthastigheten vara effektivare än att hålla full hastighet och strypa luftflödet med ett spjäll. Detta är särskilt relevant eftersom fläkteffekten förändras kraftigt med hastigheten under förhållandet mellan affinitetslagstiftningen.
Ett pannfläktsystem bör därför utvärderas utifrån årliga drifttimmar, belastningsprofil, styrmetod och elkostnad – inte bara det ursprungliga inköpspriset.
Innan du köper industriella pannfläktar rekommenderar jag att du förbereder ett tekniskt datablad istället för att bara skicka pannkapaciteten.
En användbar anbudsförfrågan bör innehålla:
Panninformation
Pannkapacitet
Bränsletyp
Eldningsmetod
Normal och maximal belastning
Fläkttjänst
Erforderligt luftflöde
Statiskt eller totalt tryck
Normal och maximal driftpunkt
Driftstemperatur
Systeminformation
Kanalstorlek och ungefärlig layout
Typ av dammsamlare
Luftförvärmare
Skrubbare, om tillämpligt
Skorstensinformation
Beräknat systemmotstånd
Mekaniska krav
Fläktrotation
Utloppsriktning
Drive arrangemang
Motoreffekt och spänning
Lagerarrangemang
VFD eller spjällstyrning
Platsförhållanden
Installationshöjd
Omgivningstemperatur
Installation inomhus eller utomhus
Kontinuerlig eller intermittent drift
Denna information ger tillverkaren tillräckligt med data för att kunna utvärdera fläktkurvan, motoreffekten, pumphjulskonstruktionen, material och styrmetoden korrekt.
Efterfrågan på industriella pannfläktar hänger i allt högre grad samman med mer än bara tillförsel av förbränningsluft eller utblåsning av rökgas. Moderna pannsystem kräver stabilt luftflöde över växlande belastningar, noggrann kontroll av ugnstrycket, lägre förbrukning av extra energi och tillförlitlig drift under krävande temperatur- och dammförhållanden.
För ett nytt projekt är den bästa utgångspunkten den kompletta systemuppgiften: luftflöde + tryck + temperatur + bränsle + systemmotstånd + driftområde. För en befintlig panna bör driftdata jämföras med den ursprungliga designpunkten innan fläkten byts ut.
I många fall är lösningen på dålig pannans prestanda inte bara en större motor eller en större fläkt. Korrekt systemresistans, fläktdriftpunkt, hastighetskontroll, impellertillstånd och ugnstryckkontroll kan ha en mycket större effekt på den faktiska prestandan.