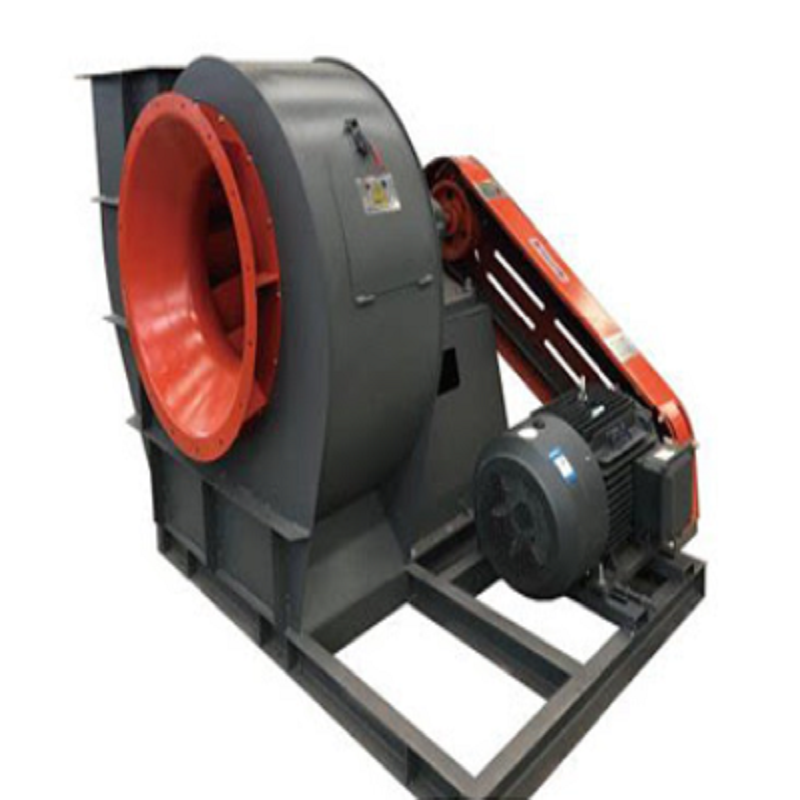
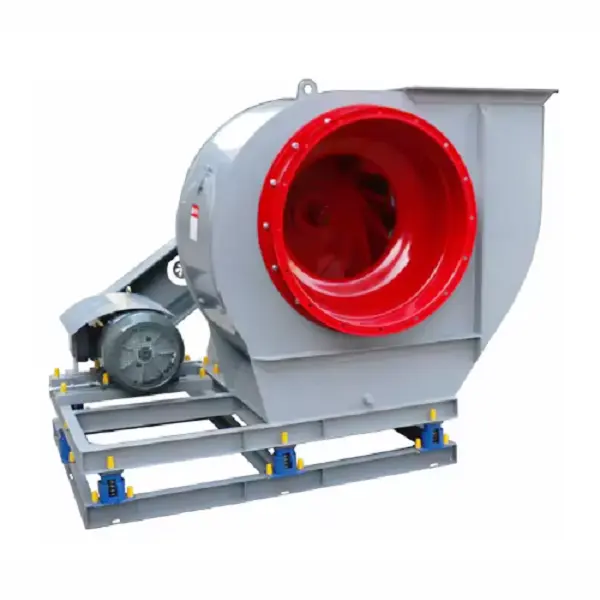
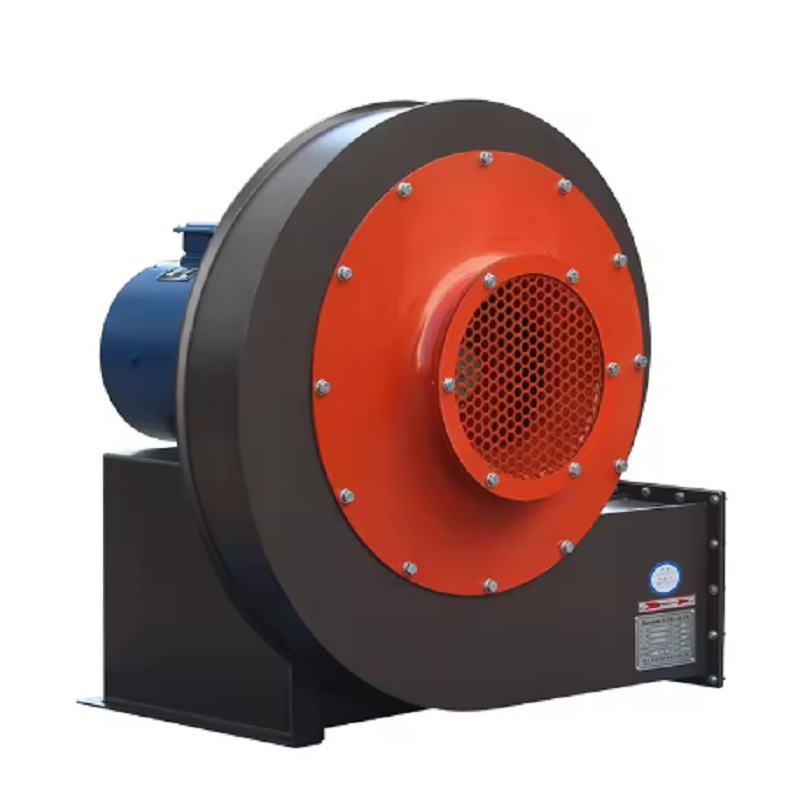
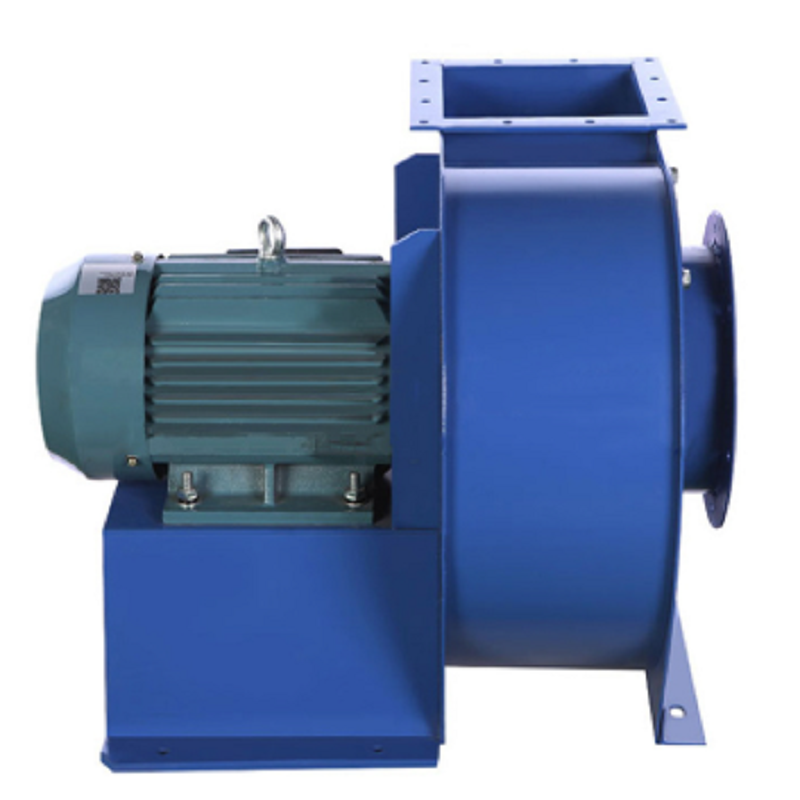
Moderna industripannor är under ökande press för att minska bränsleförbrukningen samtidigt som stabil förbränning och tillförlitlig produktion bibehålls. Den forcerade dragfläkten spelar en viktig roll eftersom den tillför förbränningsluft till ugnen och måste övervinna motstånd från kanaler, spjäll, luftförvärmare, brännare och annan utrustning. En högeffektiv panna forcerad fläkt bör därför väljas enligt den faktiska driftpunkten snarare än att bara välja en större motor eller en fläkt med högre kapacitet.
Det första steget är att avgöra hur mycket förbränningsluft pannan faktiskt kräver. Detta beror på pannans kapacitet, bränsletyp, brännares eller rosterkonstruktion, krav på överskottsluft och förväntad driftbelastning. En gaseldad panna, biomassapanna och koleldad panna kräver inte nödvändigtvis samma luftflödesstrategi ens vid en liknande termisk kapacitet. När man väljer en högeffektiv panna med forcerad dragfläkt, bör ingenjörer skaffa erforderligt luftflöde och tryck vid normal och maximal pannbelastning innan man jämför fläktmodeller.
Anta till exempel att en industripanna kräver 28 000 m³/h förbränningsluft vid full belastning. Om den normala driftbelastningen endast är 70–80 % av full kapacitet, kan valet av en fläkt enbart för maximalt luftflöde skapa ett överdimensionerat drifttillstånd under större delen av året. Det bättre tillvägagångssättet är att kontrollera hela belastningsområdet och avgöra om hastighetskontroll, inloppsledskovlar eller annan styrmetod kan hålla fläkten nära sitt effektiva driftområde.
Fläkttryck är en annan parameter som ofta underskattas under inköpsskedet. Fläkten övervinner inte bara brännarmotståndet. Luft kan passera genom en inloppsskärm, filter, ljuddämpare, kanalsystem, spjäll, luftförvärmare, expansionssektioner, vindlåda och brännarregister. Tryckförlusten från alla dessa komponenter bör inkluderas i fläktavgiften. Detta är särskilt viktigt när man specificerar en högeffektiv panna med forcerad dragfläkt för en ny panna eller ett eftermonteringsprojekt.
Tänk på ett praktiskt exempel där brännaren kräver 1 100 Pa, luftförvärmaren orsakar 650 Pa förlust, kanal och armaturer står för 850 Pa, och andra komponenter bidrar med ytterligare 350 Pa. Systemets basmotstånd är redan 2 950 Pa. Om fläkten väljs för endast 2 500 Pa eftersom köparen ensam kan anses vara det väsentliga lufttrycket efter installationen av brännaren. En korrekt tryckförlustberäkning bör därför göras innan den slutliga fläktmodellen väljs.
Forcerade dragfläktar hanterar i allmänhet relativt ren förbränningsluft, men temperaturen på den luften kan variera avsevärt när en luftförvärmare är installerad. Högre inloppstemperatur ändrar luftdensiteten och kan påverka förhållandet mellan volymetriskt luftflöde, massflöde, tryck och effekt. En högeffektiv panna med forcerad dragfläkt bör utvärderas vid den faktiska inloppstemperaturen snarare än ett antaget standardatmosfäriskt tillstånd.
Till exempel är ett krav på 30 000 m³/h vid 20°C inte mekaniskt identiskt med 30 000 m³/h vid 120°C. Ingenjören bör bekräfta den faktiska drifttätheten och temperaturen vid kontroll av fläktprestanda och motorbelastning. Om temperaturen är högre än förväntat kan lagerarrangemang, axelkonstruktion, tätning, smörjning och kylning också behöva ses över. Att tillhandahålla normal och maximal lufttemperatur i RFQ kan förhindra att en annars lämplig fläkt blir felaktigt specificerad.
Motoreffekt bör normalt beräknas efter att luftflöde, tryck, gasdensitet och fläktverkningsgrad har fastställts. Ett förenklat förhållande är:
P = Q × ΔP / η
där P är fläktens axeleffekt, Q är luftflödet i m³/s, ΔP är trycket i Pa och η är den totala fläktens effektivitet.
Antag att det erforderliga luftflödet är 30 000 m³/h, vilket motsvarar ungefär 8,33 m³/s. Om det erforderliga trycket är 3 000 Pa och den uppskattade totala verkningsgraden är 75 %, är den beräknade effekten cirka 33,3 kW. Den slutliga motorn bör sedan väljas med en lämplig teknisk marginal baserat på den faktiska driften och startförhållandena. Detta är en mer tillförlitlig metod än att ta emot en begäran som "30 kW pannfläkt" och försöka bestämma fläkten enbart utifrån motoreffekt. En korrekt vald högeffektiv panna med forcerad dragfläkt bör ha motorn anpassad till sin verkliga driftspunkt.
Överdimensionering är ett av de enklaste sätten att skapa onödig energiförbrukning i ett pannfläktsystem. En fläkt som är betydligt större än det faktiska behovet kan behöva arbeta med ett spjäll delvis stängt. Pannan kan fortfarande ta emot den erforderliga mängden luft, men en del av fläktens tryckkapacitet slösas bort över styrenheten.
En praktisk lösning är att jämföra designpunkten med den förväntade driftpunkten. Till exempel, om pannan normalt behöver 24 000 m³/h vid 2 800 Pa men den valda fläkten naturligtvis levererar 32 000 m³/h vid samma hastighet, kan tekniker behöva strypa luftflödet kontinuerligt. Istället skulle ett bättre val av högeffektiv panna med forcerad dragfläkt placera den normala driftpunkten närmare fläktens effektiva område samtidigt som tillräcklig reserv för maximal pannbelastning bibehålls.
Pannbelastningen ändras under dagen, så fläkten behöver inte nödvändigtvis gå på full hastighet kontinuerligt. Med en lämplig frekvensomriktare kan fläkthastigheten justeras efter behov av förbränningsluft. För centrifugalfläktar är luftflödet ungefär proportionellt mot hastigheten, trycket ändras ungefär med kvadraten på hastigheten och effekten ändras ungefär med hastighetens kub.
Till exempel minskar fläkthastigheten till 80 % teoretiskt sett fläktens effektbehov till cirka 51 % under jämförbara förhållanden. Den faktiska besparingen beror på systemets motstånd och styrstrategi, men kubikförhållandet visar varför hastighetskontroll kan vara värdefullt. När en högeffektiv pannans forcerad fläkt paras med ett lämpligt styrsystem, kan fläkten reagera närmare på pannbelastningen istället för att konstant generera övertryck och slösa bort det genom ett spjäll.
Överväg en panna som arbetar med cirka 70 % belastning under större delen av sin produktionstid. Den ursprungliga FD-fläkten valdes för 40 000 m³/h vid 4 000 Pa, medan den faktiska driften krävde cirka 27 000 m³/h vid 3 000 Pa. Operatören kontrollerade luftflödet huvudsakligen genom spjället och motorn fortsatte att arbeta nära nominell hastighet.
Det första steget bör inte vara att byta ut motorn. Tekniker bör registrera luftflöde, fläkttryck, motorström, fläkthastighet, spjällposition och pannbelastning vid flera driftpunkter. Om data bekräftar att fläkten konsekvent arbetar långt från den önskade driftpunkten, kan en korrekt matchad högeffektiv panna med forcerad dragfläkt med variabel hastighetskontroll ge en bättre lösning. Den potentiella förbättringen bör då verifieras genom att jämföra kWh-förbrukningen per drifttimme före och efter ändringen snarare än att förlita sig på uppskattade besparingar.
En fläkt med hög katalogeffektivitet är inte automatiskt den mest effektiva lösningen för varje panna. Systemets driftpunkt spelar lika stor roll. En fläkt kan ha utmärkt toppeffektivitet vid ett luftflöde och tryck men fungerar dåligt om den faktiska pannan arbetar långt borta från den punkten.
Av denna anledning bör ingenjörer undersöka fläktens prestandakurva tillsammans med systemets resistanskurva. Skärningspunkten mellan dessa kurvor representerar den ungefärliga arbetspunkten. Den valda högeffektiva pannans forcerade fläkten bör helst fungera inom en stabil och effektiv del av prestandakurvan under normala förhållanden, samtidigt som den bibehåller tillräcklig kapacitet för maximalt behov av pannorna.
Även en korrekt vald fläkt kan prestera dåligt om installationen inte sköts korrekt. Inloppsturbulens, vassa böjar nära fläktinloppet, otillräcklig rak kanallängd, luftläckage, felaktig rotation, dålig inriktning, lösa fundamentbultar och överdriven vibration kan alla påverka prestandan.
Under driftsättningen bör tekniker först verifiera rotationsriktningen och sedan registrera luftflöde, tryck, motorström, lagertemperatur, vibrationer och fläkthastighet. Dessa mätningar ger en användbar baslinje. Om motorströmmen är oväntat hög kan orsaken vara för stort luftflöde, överdriven systembelastning, felaktig rotation, mekaniska problem eller en annan arbetspunkt än den ursprungliga designen. Installationskvalitet är därför en viktig del för att erhålla förväntad prestanda från en högeffektiv panna med forcerad dragfläkt.
Forcerade dragfläktar hanterar vanligtvis renare luft än inducerade dragfläktar, men de kräver fortfarande regelbunden inspektion. Lagertemperatur, vibrationer, smörjning, kopplingsskick, axeluppriktning, pumphjulskondition och fundamentbultar bör övervakas enligt driftsmiljön och underhållsplanen.
Trendövervakning är mer användbart än att vänta på ett misslyckande. Till exempel, om vibrationer ökar från 2,5 mm/s till 4,0 mm/s under flera månader, bör tekniker undersöka orsaken innan tillståndet blir kritiskt. Möjliga orsaker inkluderar impellerobalans, lagerförsämring, felinriktning av kopplingen, lossade bultar eller avlagringar på den roterande enheten. Regelbunden övervakning kan avsevärt förbättra tillförlitligheten hos en högeffektiv panna med forcerad dragfläkt i kontinuerlig industriell service.
För ett nytt projekt bör en användbar anbudsförfrågan inkludera åtminstone erforderligt luftflöde, statiskt eller totalt tryck, inloppstemperatur, bränsletyp, pannkapacitet, driftslastområde, höjd, motorspänning och frekvens, styrmetod, installationsarrangemang och rotationsriktning. Om fläkten ersätter en befintlig enhet är den befintliga fläktens namnskylt, prestandadata, motorinformation, kanaldimensioner och faktiska driftmått också värdefulla.
Om den enda tillgängliga informationen är motoreffekt – till exempel "en 160 kW fläkt krävs" – är valet fortfarande ofullständigt. Flera olika fläktar skulle potentiellt kunna använda en 160 kW motor samtidigt som de har helt olika luftflödes- och tryckegenskaper. Tillverkaren bör därför begära den faktiska driftpunkten innan man bekräftar en högeffektiv panna med forcerad dragfläkt.
Att förbättra pannfläktens effektivitet är inte bara en fråga om att köpa en fläkt med högre effektivitet. Den verkliga förbättringen kommer från att matcha luftflöde, tryck, temperatur, fläkthastighet, motoreffekt och styrmetod till pannans faktiska driftförhållanden. En korrekt dimensionerad fläkt minskar också behovet av onödig spjällstrypning och ger bättre kontroll vid belastningsbyten.
För moderna industripannor bör en högeffektiv panna med forcerad dragfläkt behandlas som en del av det kompletta förbränningsluftsystemet snarare än som en isolerad del av roterande utrustning. Genom att beräkna systemets resistans korrekt, kontrollera den faktiska driftpunkten, använda lämplig hastighetskontroll och övervaka prestanda efter driftsättning kan anläggningar uppnå en stabilare förbränning, lägre elförbrukning och mer tillförlitlig långtidsdrift.